





Wie die Ausrichtung des Kohlenstofffasergewebes das Auswirkungsverhalten verändert
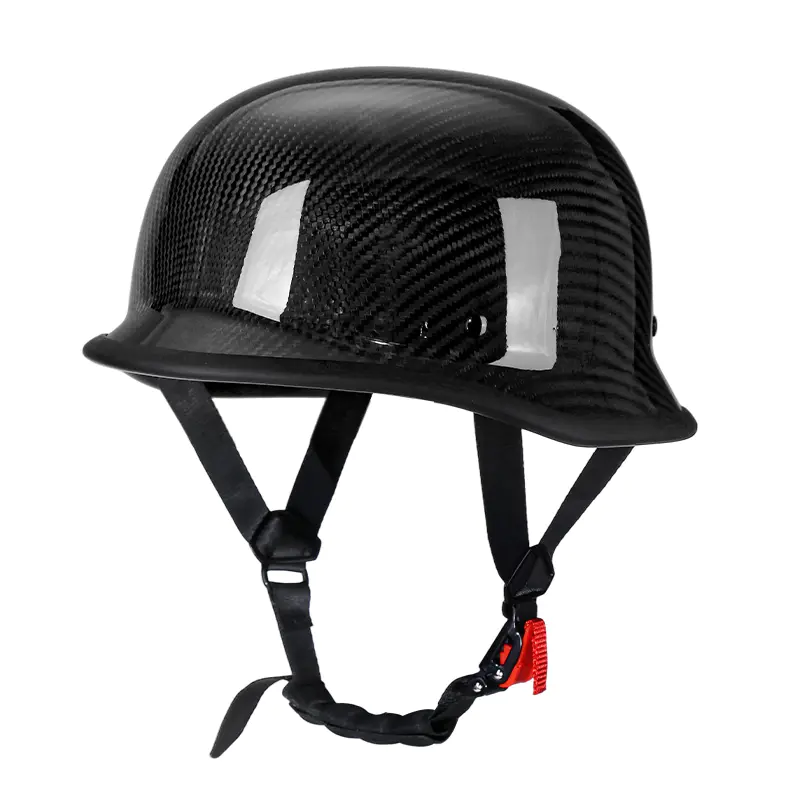
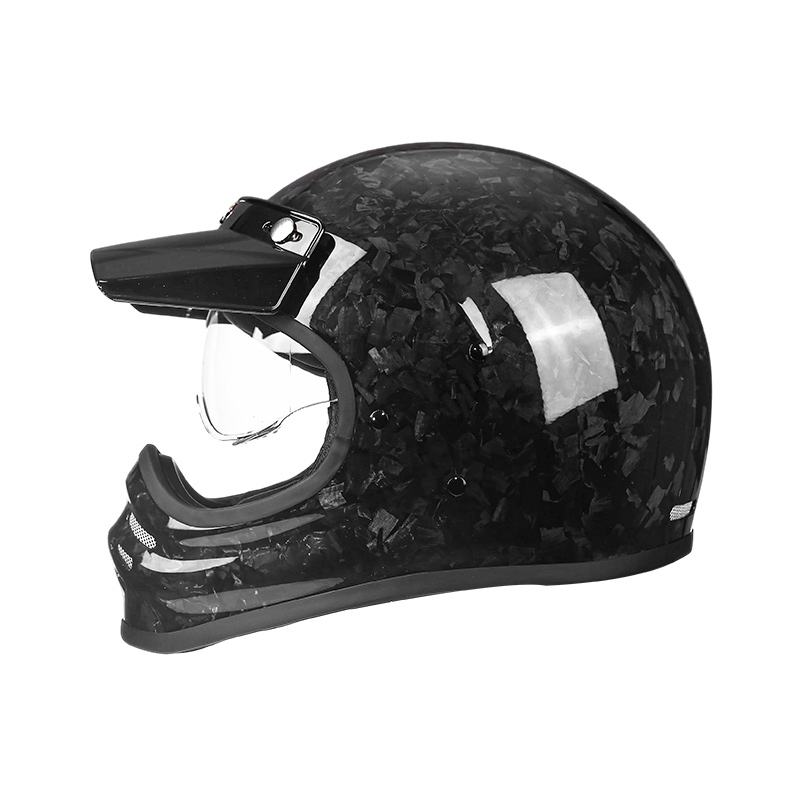
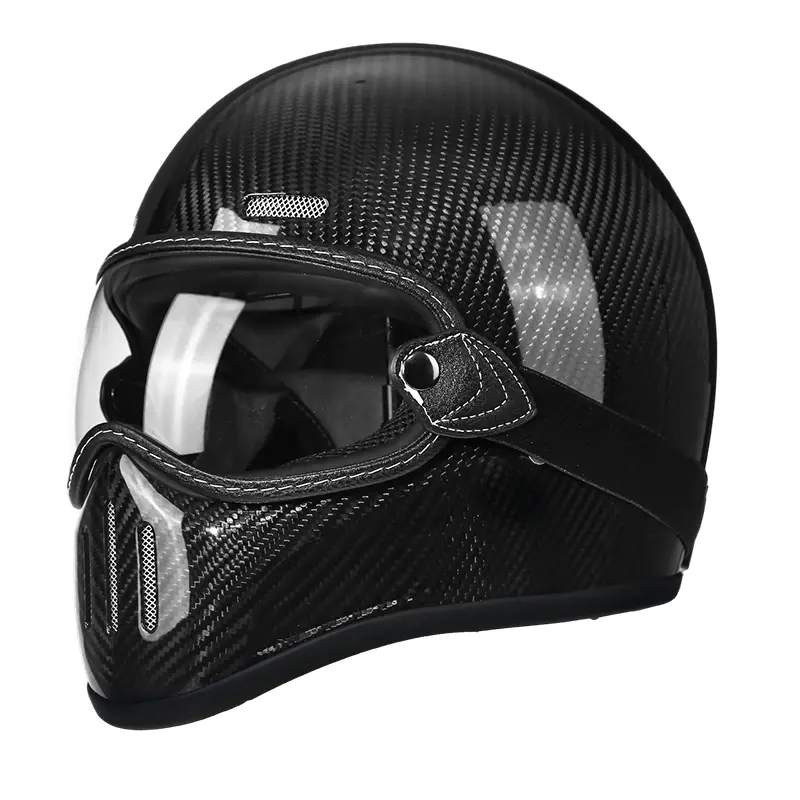
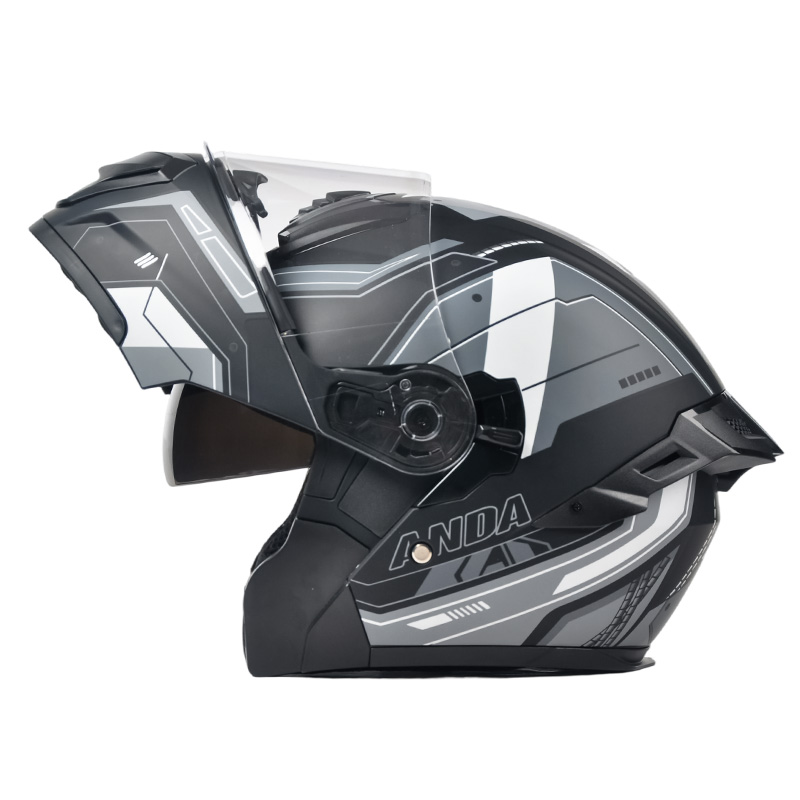
Shanghai Weijue Industry Co., Ltd betrachtet die Kohlenstoffschichtung als eine bautechnische Entscheidung, nicht als eine kosmetische. In einem Helm aus Kohlefaser Die Webrichtung – 0/90 Grad gegenüber 45 Grad Neigung – bestimmt, wie sich die Aufprallenergie über die Schale ausbreitet. Ein 0/90-Layup widersteht direkter Kompression gut, was im gesamten Kronenbereich nützlich ist, während ein 45-Grad-Bias-Layup Scherbelastungen besser standhält, was im Schläfen- und Kieferbereich wichtiger ist, wo Stöße oft schräg und nicht direkt eintreffen. Hersteller, die ein einziges, gleichmäßiges Gewebe über die gesamte Schale hinweg verwenden, optimieren in der Regel eher die Produktionsgeschwindigkeit als die Aufprallverteilung, da eine echte multidirektionale Aufbringung das manuelle Platzieren von Stoffbahnen in verschiedenen Ausrichtungen je Zone erfordert.
Das Harz-zu-Faser-Verhältnis ist die andere Variable, nach der Käufer selten fragen. Zu viel Harz erhöht das Gewicht, ohne die Festigkeit zu erhöhen, während zu wenig Harz trockene Stellen hinterlässt, die unter Belastung reißen. Eine richtig geheilte Motorradhelm aus Kohlefaser Die Schale hat typischerweise ein Gewichtsverhältnis von 60:40 Fasern zu Harz, und es lohnt sich, diesen Wert bei Qualitätsaudits direkt von jedem Lieferanten zu erfragen.
- 0/90-Grad-Gewebe: Stärker gegen direkten Aufprall auf die Krone
- 45-Grad-Schräggewebe: bessere Scherfestigkeit im Schläfen- und Kieferbereich
- Die Aushärtung im Autoklaven unter Druck reduziert Lufteinschlüsse im Vergleich zur Aushärtung in offenen Formen
Wandstärkenkontrolle beim ABS-Spritzguss
Ein ABS-Motorradhelm Die Schale lebt oder stirbt aufgrund der Formkonsistenz und nicht allein aufgrund der Rohstoffqualität. Beim Spritzgießen kommt es auf die Aufrechterhaltung einer gleichmäßigen Wandstärke über die gesamte Schale an – typischerweise im Bereich von 3 bis 4 mm –, da jede Zone, die schneller abkühlt als das umgebende Material, innere Spannungspunkte, sogenannte Einfallstellen, erzeugt, die die Schlagfestigkeit genau in den Bereichen schwächen, die der Fahrer von außen nicht sehen kann. Formtemperatur, Einspritzdruck und Abkühlzeit müssen Charge für Charge alle innerhalb enger Toleranzen bleiben, weshalb billigere Werkzeugbetriebe häufig inkonsistente Ergebnisse liefern, selbst wenn dieselbe ABS-Harzsorte wie bei einem High-End-Hersteller verwendet wird.
Käufer, die einen ABS-Helmlieferanten bewerten, sollten nach der Anzahl der Formhohlräume und der Prüfung der Schusskonsistenz fragen, nicht nur nach dem Markennamen des Harzes, da zwei Helme aus identischem Rohmaterial sehr unterschiedliche Leistungen erbringen können, je nachdem, wie genau der Einspritzprozess von Charge zu Charge kontrolliert wird. Hier investiert Shanghai Weijue Industry Co.,Ltd auch stark und führt Stichprobenprüfungen der Schalendicke bei jeder Produktionscharge durch, anstatt sich nur auf Vorproduktionsmuster zu verlassen.
Gewichtsverteilung und Nackenermüdung bei langen Fahrten
Das Gesamtgewicht des Helms steht in den Produktlisten am meisten im Fokus, aber die Gewichtsverteilung um den Kopf herum ist für die Ermüdung des Fahrers bei Fahrten, die länger als zwei Stunden dauern, wichtiger. Ein Helm, dessen Gewicht nach vorne konzentriert ist – wie es bei Modellen mit schwerem Gesichtsschutz oder nach vorne angebrachten Lüftungsöffnungen üblich ist – erzeugt eine stärkere Belastung des Nackens nach vorne als ein Helm mit dem gleichen Gesamtgewicht und einer gleichmäßig um die Schale verteilten Masse. Dies ist einer der praktischen Vorteile, die die Kohlefaserkonstruktion gegenüber ABS bietet: Bei gleicher Schalendicke, die zum Bestehen des Aufpralltests erforderlich ist, werden mit Kohlefaser typischerweise 150 bis 200 Gramm eingespart, und diese Gewichtseinsparung macht sich vor allem in einer geringeren Ermüdung des Nackens bei längerem Fahren auf der Autobahn bemerkbar und nicht in einer einzelnen Spezifikationszahl.
Wo der Gewichtsunterschied tatsächlich eine Rolle spielt
- Anhaltende Autobahngeschwindigkeiten, bei denen der Windwiderstand zusätzliches Drehmoment auf den Nacken ausübt
- Fahren Sie auf der Rennstrecke mit häufigen Kopfbewegungen und prüfen Sie Spiegel und tote Winkel
- Mehrstündige Touren, bei denen die zunehmende Ermüdung die Reaktionszeit beeinträchtigt
Passendes Schalenmaterial zum Bestellvolumen und zur Preispositionierung
Bei der Entscheidung, ob man eine Carbonfaser-Helmlinie oder eine ABS-Helmlinie auf Lager hat, kommt es in der Regel darauf an, die Produktionsökonomie an die angestrebte Einzelhandelsstufe anzupassen, und nicht darauf, dass ein Material allgemein „besser“ ist. Das Auftragen von Kohlenstoff ist arbeitsintensiv und senkt die Kosten nicht wie beim Spritzgießen bei großen Stückzahlen. Daher ist es eher für Premium-Produktlinien mit geringeren Stückzahlen sinnvoll. Im Gegensatz dazu wird das ABS-Spritzgießen mit zunehmendem Auftragsvolumen kosteneffizienter, da die Werkzeugkosten auf eine größere Auflage verteilt werden.
| Faktor | Motorradhelm aus Kohlefaser | ABS-Motorradhelm |
|---|---|---|
| Produktionsmethode | Handlaminat, autoklavgehärtet | Spritzgegossen |
| Kosteneffizienz im großen Maßstab | Verbessert sich langsam mit der Lautstärke | Verbessert sich mit zunehmender Lautstärke deutlich |
| Typische Positionierung | Premium, geringere Einheitenanzahl | Mittelklasse, hohe Lautstärke |
Da die Auftragsstrukturen je nach Markt sehr unterschiedlich sind, betreiben wir bei Shanghai Weijue Industry Co.,Ltd parallel eine Linie für Carbonfaser-Helme und eine Linie für ABS-Helme, sodass Käufer das Schalenmaterial an ihr Preisniveau anpassen können, ohne den Lieferanten zwischen den Produktreihen wechseln zu müssen.